Enjeksiyon kalıplama makinesi vidası neden kayıyor?
Oct 22, 2018
Higroskopik malzemeler (naylon gibi) durumunda, reçinenin yüksek su içeriği de vidanın kaymasına neden olabilir. Uygunsuz kurutma, malzemenin viskozitesini önemli ölçüde azaltabilir ve namluda su buharına neden olabilir, bu da vidanın taşıma gücünde bir azalmaya neden olur. Bu bağlamda, materyalin kuruluğunun tedarikçinin tavsiye edilen değerine ulaşması için kurutulmuş materyalin nem içeriğini belirlemek üzere işlemden önce bir nem analiz cihazı kullanılabilir.
Enjeksiyon kalıplama makinesinin vida kayması, ürünün kalitesini etkileyen malzeme bozulmasına neden olur. Vida kaymasının sebepleri nelerdir? Kaygan vida nasıl "yakalanır"?
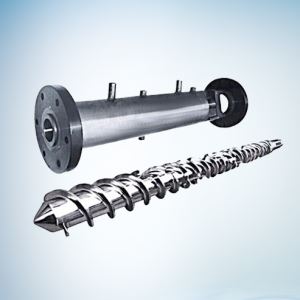
Namlu vidası kaydığında, malzeme besleme portunda toplanır ve normal olarak enjeksiyon makinesinin sonuna teslim edilemez. Vida, malzemeyi teslim etmek ve bir sonraki enjeksiyon için hazırlanmak üzere namlu içinde döndüğünde ve geri çekildiğinde, plastikleştirme bölümünde vida kayması meydana gelir. Bu noktada, vidanın dönüşü hala devralınır, ancak vidanın eksenel hareketi durur, yani kayma meydana gelir. Vida kayması genellikle enjeksiyondan önce malzemenin bozulmasına neden olur, ürünün kalitesi düşer (malzeme eksikliği gibi) ve kalıplama döngüsü uzar.
Vida kayma sebebi çeşitlidir. Arka basınç çok yüksek, namlunun sonu çok sıcak veya çok soğuk, namlu veya vida yıpranmış, besleme bölümü dişi çok sığ, hazne planı haksız ve hazne istila edildi, reçine ıslak, ve reçine aşırıdır. Yağlama, malzeme çok ince, muhtemelen reçine ve geri dönüşümlü malzemelerin haksız kesilmesi ile ilgilidir.
Namlu sonunda alt soğutma, vida kaymasının ana nedenlerinden biridir. Enjeksiyon makinesinin namlusu üç bölüme ayrılmıştır. Sonunda, besleme bölümü, ısıtma ve sıkıştırma işlemi sırasında, vida üzerinde bir eriyik tabakası oluşur. Bu film olmadan, peletler kolayca ön uca taşınmaz.
Besleme bölümünün malzemesi, o tabakanın eriyik filmini oluşturmak için ışığın kritik sıcaklığına ısıtılmalıdır. Bununla birlikte, genellikle malzemenin besleme bölümünde kalma süresi çok kısadır ve gerekli sıcaklığa erişilemez. Bu ortam genellikle küçük enjeksiyon makinelerinde üretilir. Çok kısa bir kalma süresi, eksik erime ve polimerin eklenmesiyle sonuçlanabilir ve bu da vidanın kaymasına veya durmasına neden olabilir.